在电子制造行业,无铅焊锡膏的正确使用是确保高质量焊接的关键。本文将详细介绍无铅焊锡膏的正确使用步骤,帮助技术人员和爱好者提升焊接效率,确保电子产品的可靠性和耐用性。通过遵循这些步骤,不仅可以减少焊接缺陷,还能提高生产效率,降低成本。 在电子制造和维修领域,无铅焊锡膏因其环保特性和良好的焊接性能,逐渐取代了传统的含铅焊锡膏。要充分发挥无铅焊锡膏的优势,正确使用是关键。本文将详细介绍无铅焊锡膏的正确使用步骤,帮助读者提升焊接效率,确保焊接质量。从焊锡膏的选择、储存,到印刷、焊接,每一个环节都至关重要,只有严格按照步骤操作,才能避免焊接缺陷,提高生产效率。无铅焊锡膏的选择与储存要点
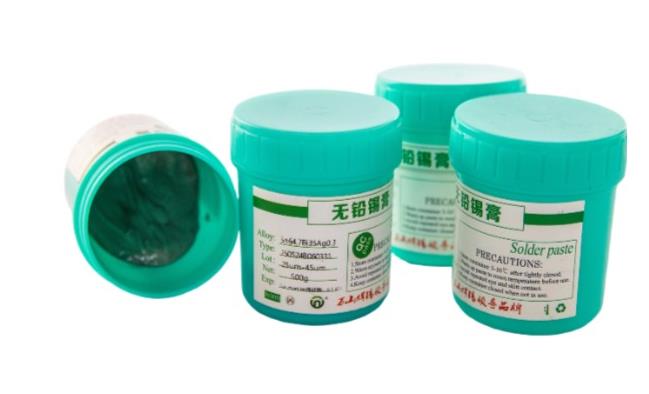
选择适合的无铅焊锡膏是焊接成功的步。市场上的无铅焊锡膏种类繁多,根据合金成分的不同,其熔点、润湿性等性能也有所差异。常见的无铅焊锡合金有锡银铜(SAC)、锡铜(SC)等。在选择时,需要根据具体的焊接对象和工艺要求来确定。,对于一些对温度敏感的元器件,应选择熔点较低的焊锡膏。同时,还要考虑焊锡膏的活性,活性高的焊锡膏能够更好地去除氧化物,提高润湿性。储存无铅焊锡膏也十分重要,它需要存放在干燥、阴凉的环境中,温度一般控制在5-10℃,避免阳光直射和高温环境,以防止焊锡膏变质。在使用前,要将焊锡膏从冰箱中取出,在室温下回温2-4小时,使其温度达到室温,这样可以保证焊锡膏的粘度和印刷性能。如果忽略了这些储存和回温的步骤,可能会导致焊锡膏出现结块、印刷不良等问题,影响焊接质量。
印刷前的准备工作与参数设置
印刷是无铅焊锡膏使用过程中的重要环节,印刷前的准备工作和参数设置直接影响着印刷质量。要准备好印刷模板,模板的厚度和开口尺寸要根据焊点的要求来设计。一般模板厚度在0.12-0.15mm之间,开口尺寸要比焊盘尺寸略小,以保证焊锡膏能够准确地印刷在焊盘上。要清洁印刷机的工作台和模板,确保没有灰尘和杂质,防止污染焊锡膏。在印刷参数设置方面,刮刀的压力、速度和角度是关键因素。刮刀压力过大可能会导致模板变形,压力过小则无法将焊锡膏均匀地印刷在模板上;刮刀速度过快会使焊锡膏来不及填充模板开口,速度过慢则会影响生产效率;刮刀角度一般控制在45-60度之间,以保证焊锡膏的顺利转移。合理的参数设置能够使焊锡膏均匀地印刷在PCB(印刷电路板)上,为后续的焊接工作打下良好的基础。印刷过程中还需要定期检查印刷质量,如发现焊锡膏印刷不均匀、漏印等问题,要及时调整参数或清洁模板。
无铅焊锡膏的印刷操作技巧
在进行无铅焊锡膏印刷操作时,需要掌握一定的技巧。要将回温后的焊锡膏搅拌均匀,使其内部的金属粉末和助焊剂充分混合。可以使用专用的搅拌工具,按照一定的方向和速度进行搅拌,一般搅拌时间为3-5分钟。搅拌后的焊锡膏应具有均匀的粘度和良好的流动性。将搅拌好的焊锡膏放置在印刷模板上,用刮刀将焊锡膏均匀地刮过模板表面,使焊锡膏填充模板开口。在刮动过程中,要保持刮刀的平稳和均匀用力,避免出现抖动或停顿现象。印刷完成后,要及时将印刷好的PCB从模板上取下,进行检查和后续处理。如果发现印刷质量不符合要求,如焊锡膏过多或过少、偏移等,要及时进行修正。对于一些轻微的印刷缺陷,可以使用无水乙醇和棉签进行清洁和修复;对于严重的印刷缺陷,则需要重新印刷。印刷操作的质量直接影响着焊接效果,因此技术人员需要不断练习和积累经验,提高印刷操作的熟练度和准确性。
2026-09-07
2026-09-02
2026-08-19
2026-08-19