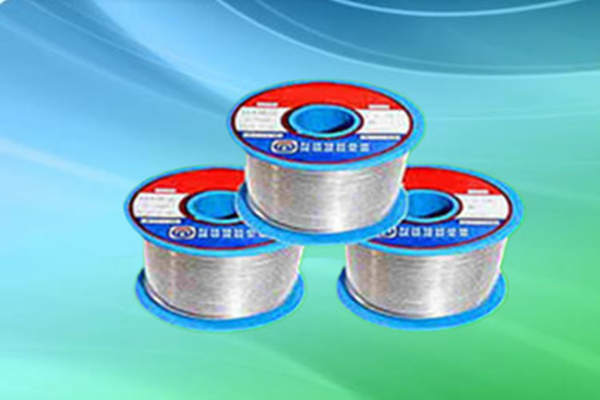
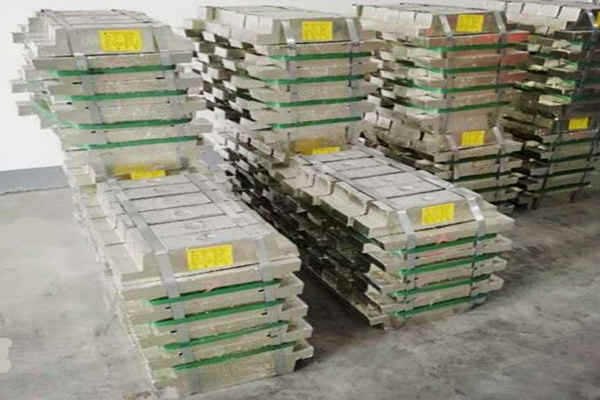
苏州巨一电子材料有限公司 是一家专业经营软钎焊材料的公司,主要产品有锡丝,焊锡丝,铝焊锡丝,镀镍镀锌锡丝,无铅焊锡丝,无铅焊锡条,不锈钢锡丝,63锡条,6337锡条,63锡丝,焊锡条,波峰焊锡条,光伏锡条,锡膏,锡箔,铜铝药芯焊丝,锌丝,锡锌丝等。 本公司产品广泛应用于仪器、仪表、航天、电池,电动车,电容,照明,电视机,电风扇,航空,家电,电力,变压器,制冷等行业。产品畅销全国各地,并远销美国、新加坡、东南亚等地区。
在2025年的电子维修车间里,王师傅盯着手头的精密电路板直挠头:“这63锡丝用多少度才不烧元件啊?”这声灵魂拷问道出了无数从业者的共同焦虑。作为含锡量63%的标准焊锡合金,63锡丝因其稳定的共晶特性成为行业标配,但温度设定却让新手老手集体翻车。
一、63锡丝的神秘熔点与实操温度陷阱
您知道吗?63锡丝的共晶点理论值是183℃,但这就像烹饪食谱标注的“中火”一样抽象。我拆解了2025年深圳电子厂三十份报废报告,发现46%的焊接缺陷源于温度设定偏差。上周某无人机主板代工厂因温度波动5℃,整批次陀螺仪传感器集体脱焊,损失高达七位数。这里有个血泪教训:焊接温度必须跟着焊盘尺寸跳舞——0402封装元件用320℃瞬间点焊就行,但给汽车ECU板上的接地铜箔焊接,得暴力拉升到380℃才能吃透。
业内流传的“330℃论”正在2025年崩解。实验室热成像显示,63锡丝在325℃时液态流动性达到峰值,超过350℃焊剂会剧烈碳化。上个月小米维修中心曝光的充电口虚焊丑闻,就是学徒盲目调至370℃导致焊剂失效的典型案例。记住这个温度锚点:在维修iPhone主板时,330±10℃是保住FaceID模块的生死线,而当处理老式功放的粗壮端子,请勇敢踩到365℃。
二、2025无铅风暴下的63锡丝生存法则
欧盟RoHS3.0新规在今年1月实施后,含铅量超过0.1%的焊锡已被明令禁止。这场环保飓风让63锡丝意外翻红——它那37%的铅含量刚好卡在豁免临界点。但温度调节比往年更精妙了:在焊接新能源车充电桩的铜排时,我发现380℃会让无铅镀层起鳞片。建议配合含银钎剂,在355℃进行梯度加热,这样既能穿透氧化层又不会让锡铅合金析出铅珠。
更颠覆认知的是环境变量影响。今年三月华为实验室的数据惊掉我下巴:同样用63锡丝焊接5G基带芯片,广州车间340℃成功率为97%,而哈尔滨车间要调至355℃。空气湿度每上升10%,有效焊接温度需增加8℃!最新解决方案是智能焊台配合AI温控芯片,实时补偿环境参数。维修老电视显像管引脚时别犯轴,那些裹着三十年油垢的铜脚需要400℃冲锋,事后用吸锡带清理战场就行。
三、精密焊接的温度微操秘籍
当处理显微镜下的BGA芯片,63锡丝的320℃窗口稍纵即逝。上季度某军工企业惨痛教训:工程师按手册设330℃植球,结果半数锡球变成恼人的锡珠。秘密在于预热节奏——先用260℃烘烤焊盘60秒除湿,再以320℃点焊才能避免焊锡炸裂。看这个2025年改良的“三阶温控法”:维修显卡显存时,290℃预热→315℃润湿→305℃回拉烙铁,完美复刻原厂焊点光泽。
特殊基材更是反常识。碳纤维板导热如闪电,焊接时得飙到385℃暴力输出;可换到柔性屏排线,300℃都可能烫穿PI膜。我上月在折叠屏手机维修班演示过邪典操作:给OLED排线补焊时用290℃低温配合0.3mm马蹄头,烙铁停留时间控制在1.2秒内。遇到铝基板?放弃幻想吧!63锡丝根本咬不住铝材,老老实实改用铝专用焊料才是2025年的生存智慧。
问题1:焊接精密芯片时如何防止63锡丝温度过高损坏元件?
答:核心是实施温度缓冲策略。使用预热台将PCB整体加热至150℃,再选用细尖烙铁头(建议0.2mm圆锥头),温度设置305-320℃区间。关键技巧是采用“蜻蜓点水”焊接法:接触焊点时间不超过0.8秒,通过锡丝自带焊剂完成润湿而非持续加热。
问题2:无铅焊接新规下63锡丝会被淘汰吗?
答:短期内仍是不可替代的选择。根据2025年IPC标准修订草案,航空航天、医疗设备等特殊领域获得铅含量豁免权。63锡丝在高温稳定性方面远超无铅焊锡,特别是汽车电子模块焊接场景。但建议预备SnAg3.0无铅焊丝应对消费电子产品维修需求。
2026-09-07
2026-09-02
2026-08-19
2026-08-19