焊锡丝低度用于灯泡焊接吗-万山焊锡,
发布日期:2026-10-15人气:18
焊锡丝低度用于灯泡焊接吗?——万山焊锡的深度解析
焊锡丝低度与灯泡焊接的核心问题
1.焊锡丝低度的定义与分类
焊锡丝的“低度”通常指的是焊锡的熔点或锡铅比例。在传统焊锡中,常见的低度焊锡(如60/40、50/50)是指锡与铅的质量比例。例如:
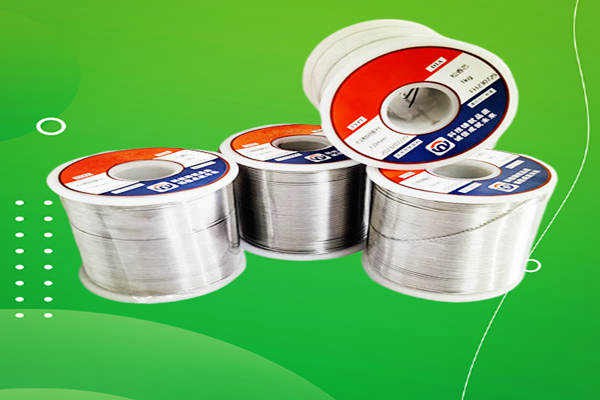
60/40焊锡:60%锡、40%铅,熔点约183℃(铅的熔点约327℃,锡的熔点约232℃)。
50/50焊锡:50%锡、50%铅,熔点约190℃。低铅焊锡(SnAgCu):如63/37(纯锡)、
62/36/2(锡-银-铜),熔点更低,适用于电子元器件焊接。
“低度”在焊锡行业有时也指焊锡的纯度或含铅量,但更常见的是指熔点低于常规焊锡
的材料。在灯泡焊接中,我们更关注的是焊锡的熔点、导电性、机械强度以及对灯丝材料的兼容性。
2.灯泡焊接的核心需求:低温、高稳定性、安全性
灯泡焊接与普通电子元器件焊接有显著不同:
温度限制:灯泡内部通常有钨丝、氧化镁等高温材料,焊接区域温度可能高达1000℃以上(灯泡内部),但焊接点本身需控制在低于钨丝熔点
(3422℃)且不损伤绝缘体的范围。焊接环境:灯泡内部为高温、
高压氧气环境,焊锡必须能够在高温下保持稳定,同时不与灯泡内部材料(
如氧化镁、玻璃)发生化学反应。
电气性能:灯泡焊接通常涉及高电压、大电流的导线连接,焊锡必须具有优异
的导电性和机械强度,避免焊点开路或断裂。
3.低度焊锡(如60/40、50/50)是否适合灯泡焊接?
传统的60/40或50/50焊锡在灯泡焊接中存在以下问题:
熔点过高:60/40焊锡熔点约183℃,在灯泡内部高温环境下,焊点可能因局部过
热导致焊锡熔化不均,甚至铅分解(铅在高温下易挥发,影响焊点稳定性)。
铅污染风险:铅是有毒物质,长期接触会对人体健康造成危害。灯泡焊接中,
如果焊锡熔化后铅蒸气逸出,可能污染环境或影响灯泡内部绝缘性能。
机械强度不足:铅锡焊锡在高温下易变软,长期使用后可能导致焊点松动,
特别是在灯泡内部振动较大的情况下。
结论:传统低度焊锡(如60/40)在灯泡焊接中不推荐使用,因为其熔点过高、铅含量较高,可能影响焊接质量和安全性。
万山焊锡的专业解决方案:纯锡焊锡与高纯焊锡的优势
1.纯锡焊锡(63/37)与灯泡焊接的优势
纯锡焊锡(63%锡、37%铅)虽然仍然含有铅,但相对于60/40焊锡,其焊接性能和安全性有显著改进:
熔点更低:纯锡焊锡熔点约188℃,比60/40焊锡略高,但仍然在灯泡焊接的可控温度范围内。铅含量减少:虽然仍含铅,但相对于60/40焊锡,
铅的比例降低,减少了铅蒸气污染的风险。机械强度更好:纯锡焊锡在冷却后硬度更高,能够更好地抵抗灯泡内部振动和电流冲击。
但仍存在问题:
铅仍然存在,长期使用可能仍然有铅污染风险。纯锡焊锡在高温环境下可能仍然会因氧化而影响焊点稳定性。
2.高纯锡焊锡(SnAgCu)与无铅焊锡的最佳选择
随着环保法规的严格化,无铅焊锡(SnAgCu)逐渐成为灯泡焊接的首选材料。万山焊锡推荐以下几种高纯焊锡:
A.62/36/2(SnAgCu)焊锡
组成:62%锡、36%铜、2%银。熔点:约217℃(比纯锡焊锡更高,但仍低于60/40焊锡)。优势:无铅:完全符合环保法规(REACH、RoHS),
无毒无害。高导电性:铜和银的加入提高了焊锡的导电性和机械强度。抗氧化性强:在高温环境下,焊锡表面形成稳定的氧化层,防止进一步氧化。
焊接性能优异:流动性良好,易于焊接,且焊点强度高。
B.60/40(SnAgCu)或其他高纯锡焊锡
如果需要更低的熔点,可以选择60/40(SnAgCu)或63/37(SnAgCu),但需要注意:熔点仍然较高,可能需要更精确的焊接温度控制。
银含量增加可能会导致焊锡成本上升。
3.万山焊锡的专业焊接建议
为了确保灯泡焊接的安全性和可靠性,万山焊锡建议采用以下工艺:
A.焊锡丝选择
推荐:62/36/2(SnAgCu)或63/37(SnAgCu)焊锡丝,直径0.5mm-1.0mm(根据焊接需求调整)。避免:传统60/40、50/50铅锡焊锡,以及低纯度焊锡。
B.焊接工艺优化
预热:灯泡焊接前,将焊接区域预热至150-200℃(避免过高温度损伤灯泡内部绝缘体)。焊锡加热:使用电烙铁或热风枪,控制温度在200-250℃
(具体取决于焊锡熔点)。焊点设计:使用较大的焊点面积,增加焊锡量,提高焊点强度。对于高电流导线,可以使用双面焊接或焊锡膏辅助。
冷却与固化:焊接后,逐渐降温,避免焊点因急冷而开裂。
C.安全与质量控制
检查焊点:确保焊点无气孔、无桥接、无铅污染(对于无铅焊锡)。灯泡测试:在焊接完成后,进行电气测试,确保焊点导通无阻。
长期监测:定期检查焊点是否有松动或氧化现象,及时更换。
4.万山焊锡的专业保证
万山焊锡作为专业焊锡生产商,提供:✅高纯度焊锡:62/36/2(SnAgCu)、63/37(SnAgCu)等无铅焊锡,符合国际标准(IPC、ISO)。
✅多种规格:0.3mm-2.0mm直径,满足不同焊接需求。✅专业技术支持:提供焊接工艺咨询、焊锡性能测试服务。
✅环保认证:REACH、RoHS、ISO等认证,确保产品安全。
最终结论:选择万山焊锡,实现灯泡焊接的安全与高效
传统的低度铅锡焊锡(60/40、50/50)在灯泡焊接中存在熔点过高、铅污染风险大的问题,而纯锡焊锡或无铅焊锡(SnAgCu)则是更安全、
更可靠的选择。万山焊锡推荐使用62/36/2(SnAgCu)或63/37(SnAgCu)焊锡丝,结合精确的焊接工艺,确保灯泡焊接的质量与安全。
如果您正在从事灯泡焊接或电子元器件焊接,请选择万山焊锡,享受高纯度、环保、高性能的焊接体验!🔥⚡
联系万山焊锡,专业解决您的焊接需求!
软文结束
2026-09-07
2026-09-02
2026-08-19
2026-08-19